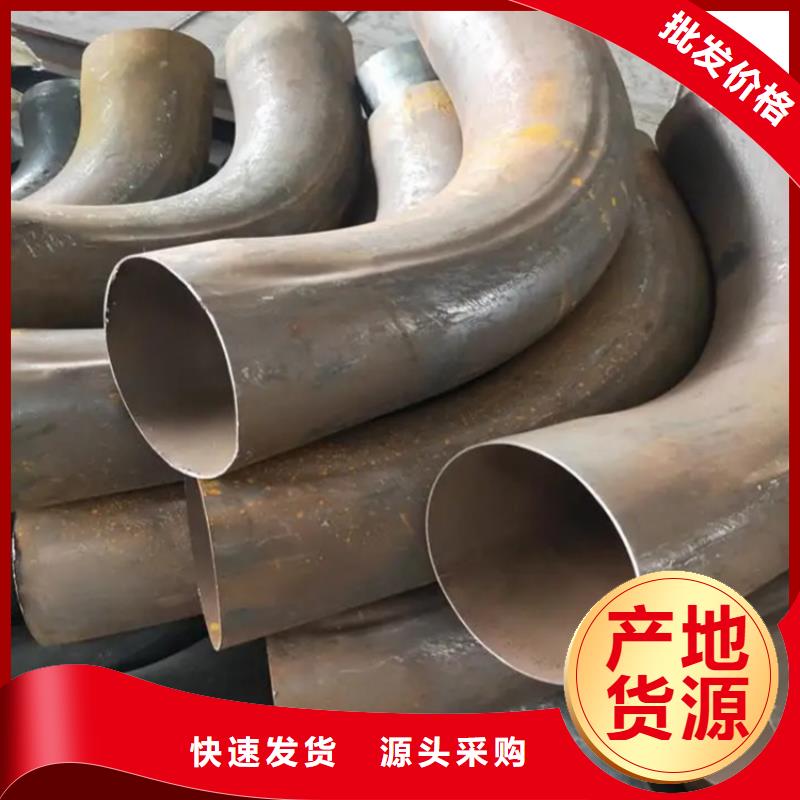
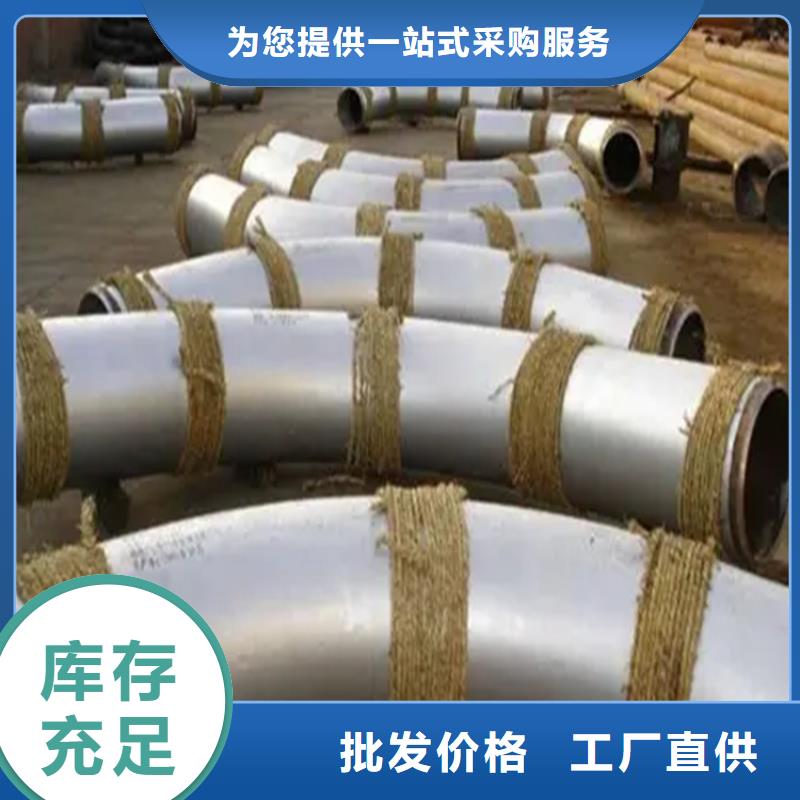
以下是:河南省弯管L型弯管工程产地工厂的产品参数
以下是:河南省弯管L型弯管工程产地工厂的图文视频
【航萧】以匠心打造多元场景产品,涵盖
新乡U型拉弯管材、
安阳水利弯管配件、
郑州中频弯管廊架、
平顶山管道L型弯管等。
弯管L型弯管工程产地工厂,
航萧管件(河南省分公司)专业从事
弯管L型弯管工程产地工厂,联系人:
宋经理,电话:
【18762195566】,以下是弯管L型弯管工程产地工厂的详细页面。 河南省 河南省地势呈望北向南、承东启西之势,地势西高东低,由平原和盆地、山地、丘陵、水面构成;地跨海河、黄河、淮河、长江四大流域。大部分地处暖温带,南部跨亚热带,属北亚热带向暖温带过渡的大陆性季风气候;河南地处沿海开放地区与中西部地区的结合部,是中国经济由东向西梯次推进发展的中间地带。
为了给您提供更的弯管L型弯管工程产地工厂产品信息,我们上传了的产品视频。看视频,选购不迷路。
以下是:河南弯管L型弯管工程产地工厂的图文介绍
创业以来的 河南本地水利H型钢拉弯、河南本地中频弯管、河南本地附近护栏U型弯管以卓越的性价比和优良的服务,让客户采购安心,使用放心,公司将一如既往;竭诚以优质的产品、优良的服务,与国内外各行业的客商紧密合作,共图发展我们也热诚欢迎客户来航萧管件(河南省分公司)司考察,参观及技术交流!


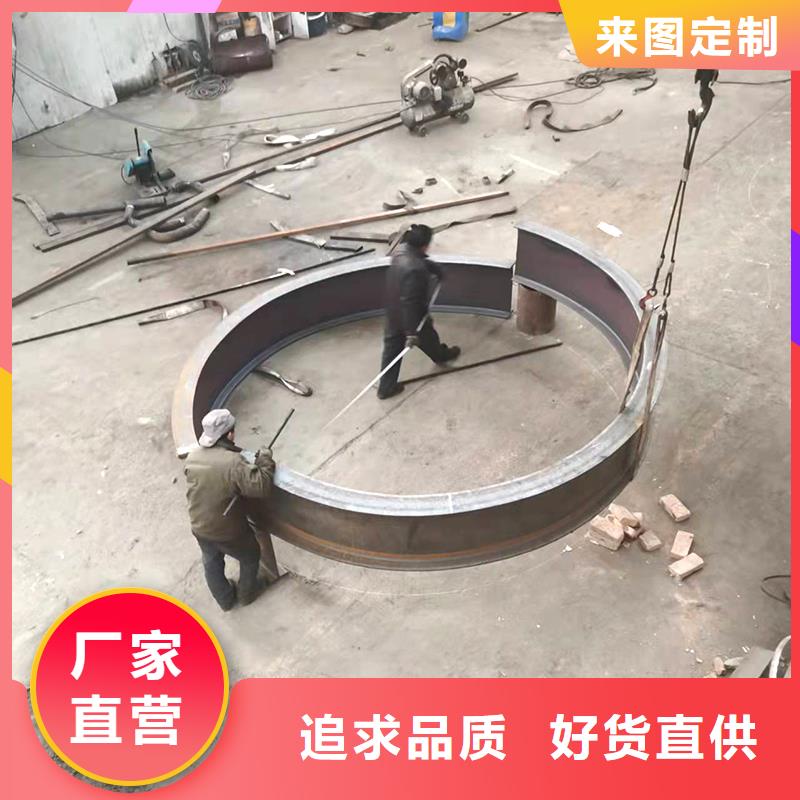
弯管机弯制原理 弯管机进行弯管的弯曲和板料的弯曲一样。在纯弯曲的情况下,外径为D,壁厚为t的管子受外力矩M的作用发生弯曲时, 中性层外侧管壁受拉应力盯l作用,管壁变薄;中性层内侧管壁受拉应力仃1作用,管壁变厚。而且横截面的形状由于受合力 F1和F2的作用由圆形变为近似椭圆形,当变形量过大时,外侧管壁会产生裂纹,内侧管壁会出现起皱。 弯管的变形程度,取决于相对弯曲半径R囝和相对厚度t/D数值的大小、R巾和t/D值越小,表示变形程度越大。为保证管 件成形质量,必须控制变形程度在许可范围内,弯管弯曲成形极限不仅取决于材料的力学性能和弯曲方法,而且还考虑管件的 使用要求。管件的成形极限应包含以下几个内容: (1)中性层外侧拉伸变形区内的伸长变形不超过材料塑性允许值而产生破裂; (2)中性层内侧压缩变形区内,受切向压应力作用的薄壁结构部分不致超过失稳而起皱; (3)如果管件有椭圆度的要求时,控制其断面产生畸变; (4)如果管件有承受内压力的强度要求时,控制其壁厚减薄的成形极限。


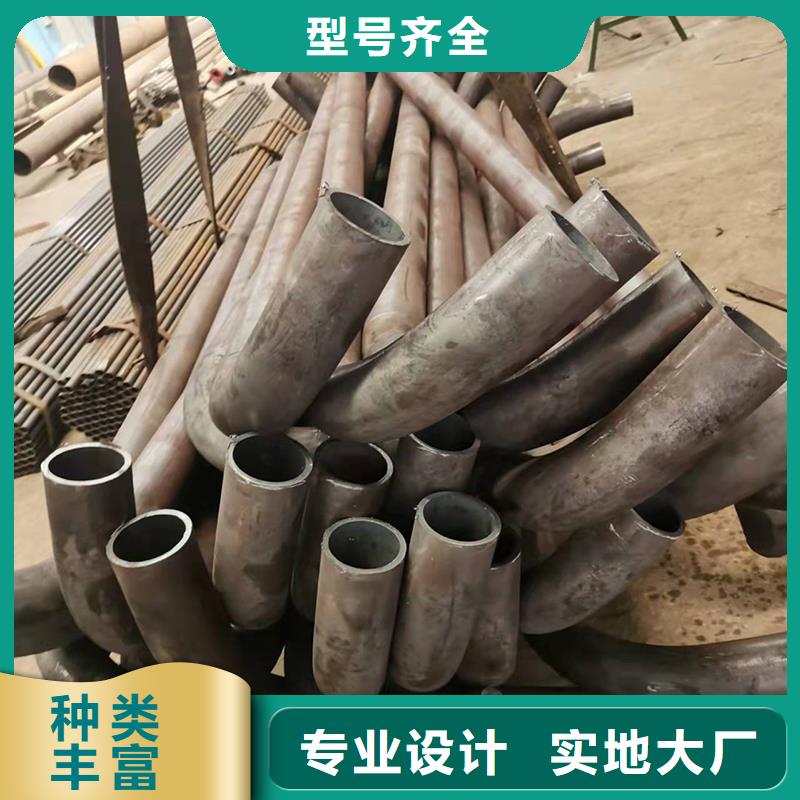
斜角弯管加工在防锈处理层面怎样清理和酸洗钝化,在我们的日常生活中,我们经常可以看到斜角弯头的影子,它应用于各个领域。但是,斜角弯头使用寿命的关键在于防腐涂层的类型、整体实际操作的质量以及相应的应用条件,这是对斜角弯头常规使用和使用寿命的直接危害。斜角弯管加工在防锈处理层面怎样做好干净和酸洗钝化 斜角弯头在防锈处理层面有下面三点必须需注意: 一、斜角弯头的日常清理: 当我们清理斜角弯头时,使用的有机溶剂应能够保证货物表面、植物油及其灰尘等残留物的合理去除,并保证斜角弯头表面的氧化皮和锈蚀也能合理去除整洁,终达到清洁的具体目的。 二、斜角弯头防锈处理专用工具: 斜角弯头在防锈处理层面,可以采用的专用工具有很多,可是其实真真正正能发挥效果的却很少,可以采用钢刷,随后对斜角弯头的外表开展持续的打磨抛光除铁锈,事实上在制造和生产的前期,就可以运用钢刷将材料表层的铁锈除去。 可是假如斜角弯头表层所形成的氧化皮十分的牢固得话,那麼运用钢刷以后的作用也不会太显著,并且也达不上顾客的有关规定,此刻就要调节除铁锈的有机溶剂和专用工具,由于并不是仅有一种成分会直接影响到斜角弯头的除铁锈实际效果。 三、对斜角弯头开展酸洗钝化: 斜角弯头在酸洗钝化上关键可以分成二种不一样的方法,一种是较为普遍的电解法方法,也有一种则是近几年较为常见的平常的有机化学方法,酸洗钝化的目标也是关键将斜角弯头表层的氧化皮,及其锈迹等开展除去,可是,有机化学的清理方法会产生一定的空气污染。 其实斜角弯头的防锈处理也有一种方法,就是用推进剂进行防锈处理,这种方法不仅可以合理地斜角弯头表面的锈迹、金属氧化物和废物,而且还可以提高斜角弯头所需的粗糙度,因为它具有一定的实际冲击效果。


全自动弯管机应用防皱模有哪些关键点? 在全自动弯管机运用的是直径很大的水管、而弯曲半径较为小、厚壁又薄的时候,应运用防皱模与球芯棒。 水管弯折的情况下,其轴线里侧的原材料被缩小,当弯折至指定的视角,因为原材料缩小力大,会让原材料被推回来,并超出切点,假如这个地方的壁厚没有被弯模支撑,便会产生皱褶。就算后面在芯轴与弯模铺平,皱褶还是会存在,且在弯折完后,管上面也会出现一个大的皱褶。 应用防皱模,能够这个地方的支撑力度,让壁厚在缩小后匀称变厚,几乎不会皱褶。但因为调节不善,在已成皱褶后,防皱模还是不能够去掉褶皱。 防皱模的外形十分关键。水管拖动经过的槽应该稍微比管的直径大一点,可以是壁厚的10%,还要打磨光滑,以防止出现刮伤。 防皱模的前边应该特别薄,拉至弯模的切点处,用弯模来支撑,并多方面加固,营造一个封闭腔,好降低弯折时的摩擦阻力,防皱模在安装的时候,应略微一个不大的锥度。压膜的工作压力应调节得适度。安装与调节防皱模的时候,尽可能应用“调节芯棒”,在夹模夹紧的状况下来做。 在弯折的过程中,防皱模应该涂上适当的一层油,不过太多或是太稠的油还是会在这个地方出现皱褶,所以就要把握好这个量。 那以上就是全自动弯管机在应用防皱模的几个关键点了,大家可以了解一下!

您是想要在河南省采购高质量的弯管L型弯管工程产地工厂产品吗?航萧管件(河南省分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的弯管L型弯管工程产地工厂产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:宋经理-【18762195566】,地址:《河南省焦作市孟州市长江大道与第七大街交叉口西260米皓泽电子信息产业园5幢》。